Mesin Frais/Milling
A. Pengertian
Mesin Frais
Mesin frais adalah mesin tools yang digunakan secara
akurat untuk menghasilkan satu atau lebih pengerjaan permukaan benda
dengan menggunakan satu atau lebih alat potong. Benda kerja dipegang
dengan aman pada meja benda kerja dari mesin atau dalam sebuah alat
pemegang khusus yang dijepit atau dipasang pada meja mesin. Selanjutnya
benda kerja dikontakkan dengan pemotong yang bergerak maju mundur. Mesin
frais merupakan mesin potong yang dapat digunakan untuk berbagai macam operasi
seperti pengoperasian benda datar dan permukaan yang memiliki bentuk yang
tidak beraturan, roda gigi dan kepala baut, boring, reaming. Kemampuan
untuk melakukan berbagai macam pekerjaan membuat mesin frais merupakan
salah satu mesin yang sangat penting dalam bengkel kerja. (Stefford, 1986)
B. Bagian-bagian Utama Mesin Frais
1. Spindle Utama
Merupakan bagian yang terpenting
dari mesin milling. Tempat untuk mencekam alat potong. Di bagi menjadi 3 jenis
:
a.
Vertical spindle
b.
Horizontal spindle
c.
Universal spindle
2. Meja / Table
Merupakan bagian mesin milling,
tempat untuk clamping device atau benda kerja. Di bagi menjadi 3 jenis :
a.
Fixed table
b.
Swivel table
c.
Compound table
3. Motor/ Drive
Merupakan bagian mesin yang
berfungsi menggerakkan bagian – bagian mesin yang lain seperti spindle utama,
meja ( feeding ) dan pendingin ( cooling ). Pada mesin milling sedikitnya
terdapat 3 buah motor :
a.
Motor spindle utama
b.
Motor gerakan pemakanan ( feeding )
c.
Motor pendingin ( cooling )
4. Tranmisi
Merupakan bagian mesin yang
menghubungkan motor penggerak dengan yang digerakkan. Berdasarkan bagian yang
digerakkan dibedakan menjadi 2 macam yaitu :
a.
Transmisi spindle utama
b.
Transmisi feeding
Berdasarkan sistem tranmisinya
dibedakan menjadi 2 macam yaitu :
a.
Transmisi gear box
b.
Transmisi v – blet
5. Knee
Merupakan bagian mesin untuk
menopang / menahan meja mesin. Pada bagian ini terdapat transmisi gerakan
pemakanan ( feeding ).
6. Column / tiang
Merupakan badan dari mesin. Tempat
menempelnya bagian – bagian mesin yang lain.
7. Base / dasar
Merupakan bagian bawah dari mesin
milling. Bagian yang menopang badan / tiang. Tempat cairan pendingin.
8. Control
Merupakan pengatur dari bagian –
bagian mesin yang bergerak. Ada 2 sistem kontrol yaitu :
a.
Mekanik
b.
Electric
C. Prinsip
Kerja Mesin Frais
Tenaga untuk pemotongan berasal
dari energi listrik yang diubah menjadi gerak utama oleh sebuah motor listrik,
selanjutnya gerakan utama tersebut akan diteruskan melalui suatu transmisi
untuk menghasilkan suatu gerakan putar pada spindel mesin milling.
Spindel mesin milling adalah bagian dari sistem utama mesin
milling yang bertugas untuk memegang dan memutar cutter hingga
menghasilkan putaran atau gerakan pemotongan.
Gerakan pemotongan pada cutter jika dikenakan
pada benda kerja yang telah dicekam maka akan terjadi gesekan/tabrakan sehingga
akan menghasilkan pemotongan pada bagian benda kerja, hal ini dapat terjadi
karena material penyusun cutter mempunyai kekerasan diatas kekerasan
benda kerja
D. Jenis-Jenis Mesin Frais
Penggolongan mesin milling menurut jenisnya
penamaannya disesuaikan dengan posisi spindel utamanya dan fungsi
pembuatan produknya, ada beberapa jenis mesin milling dalam dunia
manufacturing antara lain:
1.
Berdasarkan Posisi Spindle Utama
a. Mesin Milling Horizontal
Mesin milling jenis ini mempunyai pemasangan spindel
dengan arah horizontal dan digunakan untuk melakukan pemotongan benda kerja
dengan arah mendatar.
b. Mesin Milling Vertikal
Kebalikan dengan mesin milling horizontal, pada
mesin milling ini pemasangan spindel-nya pada kepala mesin adalah
vertikal, pada mesin milling jenis ini ada beberapa macam menurut tipe
kepalanya, ada tipe kepala tetap, tipe kepala yang dapat dimiringkan dan type
kepala bergerak. Kombinasi dari dua type kepala ini dapat digunakan untuk
membuat variasi pengerjaan pengefraisan dengan sudut tertentu.
c. Mesin Milling Universal
Mesin milling ini mempunyai fungsi
bermacam-macam sesuai dengan prinsipnya, seperti :
a. Frais muka
b. Frais spiral
c. Frais datar
d. Pemotongan roda gigi
e. Pengeboran
f. Reaming
g. Boring
h. Pembuatan celah
2. Berdasarkan Fungsi Penggunaan
a.
. Plano
Milling
Merupakan mesin yang digunakan untuk memotong permukkan ( face cutting )
dengan benda kerja yang besar dan berat.
b.
Surface Milling
Untuk
produksi massal, kepala spindel dan cutter dinaikturunkan.
c.
Tread Milling
Untuk pembuatan ulir.
d.
Gear Milling
Untuk pembuatan roda gigi.
e.
Copy Milling
Untuk pembuatan benda kerja yang mempunyai bentuk
tidak beraturan. Merupakan mesin milling yang digunakan untuk mengerjakan
bentukan yang rumit. Maka dibuat master / mal yang dipakai sebagai referensi
untuk membuat bentukan yang sama.
Mesin ini
dilengkapi 2 head mesin yang fungsinya sebagai berikut :
a. Head yang pertama berfungsi untuk mengikuti
bentukan masternya.
b. Head yang kedua berfungsi memotong benda kerja
sesuai bentukan masternya.
Antara head yang pertama dan kedua dihubungkan dengan
menggunakan sistem hidrolik. Sitem referensi pada waktu proses pengerjaan
adalah sebagai berikut :
a. Sistem menuju satu arah, yaitu tekanan guide pada
head pertama ke arah master adalah 1 arah.
b. Sistem menuju 1 titik, yaitu tekanan guide tertuju
pada satu titik dari master.
f.
Mesin
milling hobbing
Merupakan mesin milling yang digunakan untuk membuat
roda gigi / gear dan sejenisnya ( sprocket dll ). Alat potong yang digunakan
juga spesifik, yaitu membentuk profil roda gigi ( Evolvente ) dengan ukuran
yang presisi.
g.
Mesin
milling gravier
Merupakan mesin yang digunakan untuk membuat gambar
atau tulisan dengan ukuran yang dapat diatur sesuai keinginan dengan skala
tertentu
h.
mesin milling CNC
Merupakan mesin yang digunakan untuk mengerjakan benda
kerja dengan bentukan – bentukan yang lebih komplek. Meruapakan penggangi mesin
milling copy dan gravier. Semua control menggunakan sistem electronic yang
komplek ( rumit ). Dibutuhkan operator yang ahli dalam
menjalankan mesin ini. Harga mesin CNC ini sangat mahal.
E. Jenis
Cutter pada Mesin frais
Cutter pada mesin milling
mempunyai bentuk silindris, berputar pada sumbunya dan dilengkapi dengan gigi
melingkar yang seragam.
Keu ntungan cutter dibanding
dengan pahat bubut dan pahat ketam adalah setiap sisi potong dari pisau frais
mengenai benda kerja hanya dalam waktu yang pendek pada proses pemotongan
selama 1 putaran pisau frais dan pendinginannya pada waktu sisi potong mengenai
benda kerja, maka hasilnya cutter frais akan lebih tahan lama.
Cutter biasanya
terbuat dari HSS maupun Carbide Tripped. Gigi cutter ada yang
lurus maupun ada yang mempunyai sudut, untuk yang bersudut (helix angle)
dapat mengarah ke kanan dan ke kiri.
Cutter mesin frais baik horisontal maupun vertical
banyak sekali jenisnya antara lain :
a) Cutter
mantel
Cutter jenis ini dipakai untuk mesin frais
horizontal.
b) Cutter alur
digunakan untuk membuat alur-alur pada batang
atau permukaan benda lainnya
c) Cutter modul
Cutter ini dalam satu set terdapat 8 buah. Cutter ini
dipakai untuk membuat roda-roda gigi.
d) Cutter radius cekung
Cutter ini dipakai untuk membuat benda kerja yang
bentuknya memiliki radius dalam (cekung)
e) Cutter radius cembung
Cutter ini dipakai untuk membuat benda kerja yang
bentuknya memiliki radius dalam (cekung)
f) Cutter alur T.
Alat ini hanya digunakan untuk untuk membuat alur
berbentuk “T” seperti halnya pada meja mesin frais.
g) Cutter ekor burung
Cutter ini dipakai untuk membuat alur ekor burung.
Cutter ini sudut kemiringannya terletak pada sudut-sudut istimewa yaitu : 300,
450 ,600
h) Cutter endmill
Ukuran cutter ini sangat bervariasi mulai ukuran kecil
sampai ukuran besar. Cutter ini biasanya dipakai untuk membuat alur pasak dan
ini hanya dapat dipasang pada mesin frais vertical.
i) Cutter heavy duty endmill
Cutter ini mempunyai satu ciri khas yang berbeda
dengan cutter yang lain. Pada sisinya berbentuk alur helik yang dapat digunakan
untuk menyayat benda kerja dari sisi potong cutter, Sehingga cutter ini mampu
melakukan penyayatan yang cukup besar
F. Metode
Pengefraisan
Metode proses frais ditentukan
berdasarkan arah relatif gerak makan meja Mesin Frais terhadap putaran pisau.
Metode proses frais ada dua yaitu frais naik dan frais turun.
1. Frais
Naik (Up Milling )
Frais
naik biasanya disebut frais konvensional (conventional milling). Gerak
dari putaran pisau berlawanan arah terhadap gerak makan meja Mesin
Frais. Sebagai contoh, pada proses frais naik apabila pisau berputar
searah jarum jam, benda kerja disayat ke arah kanan. Penampang melintang
bentuk beram (chips) untuk proses frais naik adalah seperti koma
diawali dengan ketebalan minimal kemudian menebal. Proses frais ini sesuai
untuk Mesin Frais konvensional/manual, karena pada mesin konvensional
backlash ulir transportirnya relatif besar dan tidak dilengkapi backlash
compensation.
2. Frais Turun (Down Milling)
Proses
frais turun dinamakan juga climb milling. Arah dari putaran pisau sama
dengan arah gerak makan meja Mesin Frais. Sebagai contoh jika pisau berputar berlawanan arah jarum
jam, benda kerja disayat ke kanan. Penampang melintang bentuk beram (chips)
untuk proses frais naik adalah seperti koma diawali dengan ketebalan maksimal
kemudian menipis. Proses frais ini sesuai untuk Mesin Frais CNC, karena pada
mesin CNC gerakan meja dipandu oleh ulir dari bola baja, dan dilengkapi backlash
compensation. Untuk Mesin Frais konvensional tidak direkomendasikan
melaksanakan proses frais turun, karena meja Mesin Frais akan tertekan dan
ditarik oleh pisau. Proses pemesinan dengan Mesin Frais merupakan proses
penyayatan benda kerja yang sangat efektif, karena pisau frais memiliki sisi
potong jamak. Apabila dibandingkan dengan pisau bubut, maka pisau frais analog
dengan beberapa buah pisau bubut. Pisau frais dapat melakukan penyayatan
berbagai bentuk benda kerja, sesuai dengan pisau yang digunakan. Proses
meratakan bidang, membuat alur lebar sampai dengan membentuk alur tipis bisa
dilakukan oleh pisau frais.
G. Parameter
yang diperhatikan dalam Pengefraisan
1) Memilih alat Bantu yang
digunakan.
Pada mesin frais banyak sekali
terdapat peralatan Bantu yang digunakan untuk membuat benda kerja. Antara lain
:
a) Mesin
Vertical
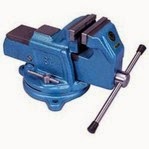
1. Ragum (catok)
Benda
kerja yang akan dikerjakan dengan mesin frais harus dijepit dengan kuat agar
posisinya tidak berubah waktu difrais. Berdasarkan gerakannya ragum dibagi
menjadi 3 jenis yaitu :
Ragum biasa
Ragum ini digunakan untuk menjepit
benda kerja yang bentuknya sederhana dan biasanya hanya digunakan untuk
mengefrais bidang datar saja.
Ragum berputar
Ragum ini digunakan untuk menjepit
benda kerja yang harus membentuk sudut terhadap spindle. Bentuk ragum ini sama
dengan ragum biasa tetapi pada bagaian bawahnya terdapat alas yang dapat
diputar 360˚
Ragum universal
Ragum ini mempunyai dua sumbu
perputaran, sehingga dapat diatur letaknya secara datar dan tegak.
2. Dividing Head
a.
Pengertian Dasar Dividing Head
Seorang mekaniker kerap kali harus membagi keliling benda
kerja untuk suatu jenis pengerjaan, misalnya :
Perlengkapan yang paling sesuai untuk keperluan tersebut
adalah kepala pembagi (Dividing head). Perlengkapan ini merupakan perlengkapan
khusus pada mesin Milling / Frais.
b.
Pembagian Langsung
Pembagian yang digunakan untuk pembuatan segi banyak yang
dapat dibagi dengan jumlah lubang pada piring pembagi tetap.
Pada spindle dimana alat pencekam benda kerja terpasang
(chuck, collet) terdapat sebuah piring pembagi yang memiliki jumlah lubang
tertentu (misal : 24).
Contoh :
Pembuatan kepala baut segi enam, maka dilakukan 6 kali pemotongan.
- Pemotongan 1 :
Agar benda kerja tidak bergerak, maka spindle dikunci dengan memasukkan
pin pengunci ke dalam salah satu lubang pada piring pembagi 24 lubang,
misalnya pada lubang bernomor 7.
- Benda kerja diputar dengan
memutar engkol pemutar (setelah pin pengunci dibebaskan) ke kanan atau ke
kiri, sampai pin pengunci dapat dimasukkan lagi ke dalam lubang bernomor
11 atau 3
- Demikian seterusnya sampai
pemotongan yang ke-enam
c.
Pembagian Tidak Langsung
Pembagian ini dipakai apabila segi yang akan dibuat tidak
dapat dikerjakan dengan menggunakan pembagian langsung, tetapi jumlah segi yang
dapat dikerjakan masih terbatas pada jumlah lubang pada piring pembagi (yang
dapat ditukar-tukar).
Misal pembuatan segi : 9, 27, 58, 165, 312 dsb.
Didalam housing kepala pembagi ada transmisi poros roda
cacing dengan ratio i = 40 : 1. Poros cacing terhubung dengan engkol pemutar,
sedangkan roda cacing terhubung dengan benda kerja, sehingga benda kerja
berputar 1 kali, bila engkol diputar 40 kali.
Piring pembagi yang terdapat pada mesin frais ACIERA :
Piring 1 Jumlah Lubang : 27 31 34 41
43
2 Jumlah Lubang : 33 38 39 42 46
3 Jumlah Lubang : 29 36 37 40
Rumus utama untuk pembagian tidak
langsung adalah :
nk = 40/z
nk = Putaran engkol
Z = Jumlah segi yang dikerjakan
Contoh : membuat segi 8 dan segi 17
- Untuk segi 8 :
nk = 40/8 = 5
Maka untuk pembuatan segi 8, engkol diputar 5 x
- Untuk segi 17 :
nk=40/17=2 6/17
Harus sesuai dengan jumlah lubang pada piringan yang tersedia
nk=2 6/17x 2/2=2 12/34
Lubang
34 terdapat pada piring pembagi yang tersedia
Karena
angka 17 tidak terdapat pada jumlah lubang piringan, maka pecahan harus kita
kalikan sampai ditemukan angka yang sesuai dengan lubang pada piringan,
sehingga menjadi :
Sehingga
untuk pembuatan segi 17, engkol diputar 2x, ditambah 12 lubang pada piringan 34
d.
Pembagian Differential
Bilamana segi yang akan kita buat tidak dapat dikerjakan
dengan menggunakan pembagian langsung maupun tidak langsung, maka diperlukan
pembagian differential untuk proses tersebut.
Prinsip pembagian differential adalah pada saat engkol
diputar maka piringan pembagi juga akan ikut di putar dengan proses sebagai
berikut :
- Bila engkol diputar maka poros
cacing, roda cacing serta benda kerja akan ikut berputar, demikian pula
dengan rangkaian roda gigi ganti A-B-C-D, karena roda gigi A satu poros
dengan roda gigi cacing dan benda kerja.
- Sedangkan roda gigi D yang
berputar karena pergerakan dari roda gigi A, akan menggerakkan helical
gear dan otomatis akan memutar piringan pembagi, karena satu poros.
Ingat
bahwa antara poros cacing dengan helical gear tidak berhubungan langsung,
sehingga pergerakan dari helical gear terjadi karena terdapat pasangan roda
gigi ganti (R).
3.
Kepala lepas
Alat ini digunakan untuk menyangga
benda kerja yang dikerjakan dengan dividing head. Sehingga waktu disayat benda
kerja tidak terangkat atau tertekan ke bawah.
4.
Rotary table.
Rotary table digunakan untuk membagi
segi-segi beraturan misalnya kepala baut. Disamping itu juga dapat digunakan
untuk membagi jarak-jarak lubang yang berpusat pada satu titik misalnya membagi
lubang baut pengikat pada flendes.
5.
Adaptor
Bagian ini adalah tempat dudukan
(pengikatan) cutter sebelum dimasukkan ke sarung tirus pada sumbu utama.
b) Mesin
horizontal
1.
Kepala pembagi
Pada mesin frais horizontal. Kepala
pembagi dapat digunakan untuk membuat benda kerja segi-segi beraturan, roda
gigi, ulir cacing.
2.
Kepala lepas
Kepala lepas digunakan untuk
menyokong benda kerja yang panjang dan diproses dengan dividing head. Hal ini
dimaksudkan agar benda kerja tidak tidak tertarik atau tertekan waktu disayat
(difrais).
3.
Ragum
Ragum pada mesin frais horizontal
dan vertical bentuk dan fungsinya sama catok (ragum) yang digunakan untuk
mencekam benda kerja yang akan disayat datar.
(untuk lebih jelasnya mengenai macam-macam ragum.
4.
Arbor beserta cincin dan dudukan penyangga
Cutter pada mesin frais horizontal
dipasang pada arbor yang posisinya diatur dengan pemasangan cincin.
H. Parameter
Pemotongan
Parameter-parameter
yang mempengaruhi pemotongan antara lain:
a) Bahan yang
disayat.
Dengan
mengetahui bahan yang akan disayat maka kita akan dapat menentukan kecepatan
potong. Kecepatan potong dari suatu bahan tidak dapat dihitung secara matematis
melainkan hanya dapat diketahui dengan melihat pada tabel dari buku referensi
bahan tersebut. Berikut ini adalah table kecepatan potong beberapa material.
Table 1 Kecepatan potong bahan teknik
|
no
|
Bahan
|
Benda
kerja Vc (m/menit)
|
|
1
|
Kuningan,
Perunggu keras
|
30 – 45
|
|
2
|
Besi
tuang
|
14 – 21
|
|
3
|
Baja
>70
|
10 – 14
|
|
4
|
Baja
50-70
|
14 – 21
|
|
5
|
Baja
34-50
|
20 – 30
|
|
6
|
Tembaga,
Perunggu lunak
|
40 – 70
|
|
7
|
Allumunium
murni
|
300 –
500
|
|
8
|
Plastic
|
40 - 60
|
b) Bahan
cutter
Bahan
cutter sangat berpengaruh terhadap kemampuan cutter dalam menyayat benda kerja.
Cutter mesin frais dibuat dari berbagai jenis bahan antara lain :
1.Unalloyed tool steel
Adalah
baja perkakas bukan paduan dengan kadar karbon 0,5 – 1,5% kekerasannya akan
hilang jika suhu kerja mencapai 2500 C, oleh karena itu material ini tidak
cocok untuk kecepatan potong tinggi.
2. Alloy tool steel
Adalah
baja perkakas paduan yang mengandung karbon kromium, vanadium dan molybdenum.
Baja ini terdiri dari baja paduan tinggi dan paduan rendah. HSS (High Speed
Steel) adalah baja paduan tinggi yang tahan terhadap keausan sampai suhu 6000C.
3. Cemented Carbide
Susunan
bahan ini terdiri dari tungsten atau molybdenum, cobalt serta carbon. Cemented
Carbide biasanya dibuat dalam bentuk tip yang pemasangannya dibaut pada
holdernya (pemegang cutter). Pada suhu 9000C bahan ini masih mampu memotong
dengan baik, cemented carbide sangat cocok untuk proses pengefraisan dengan
kecepatan tinggi. Dengan demikian waktu pemotongan dapat dipersingkat dan
putaran yang tinggi dapat menghasilkan kualitas permukaan yang halus.
4. Mata potong pisau frais (geometri
pisau).
Salah
satu faktor yang menentukan baik buruknya kualitas hasil pengerjaan proses
frais adalah pengerindaan permukaan atau bidang-bidang utama dari cutter frais.
Untuk pekerjaan-pekerjaan khusus, cutter yang digunakan juga harus dipersiapkan
secara khusus pula. Permukaan cutter yang harus diperhatikan pada waktu
menggerinda adalah sudut tatal, sudut bebas sisi, sudut bebas depan,
5. Putaran sumbu utama.
Untuk
mengetahui kecepatan putar spindle utama, maka kita harus mengetahui kecepatan
potong dari benda yang akan disayat. Untuk ngetahui kecepatan putar spindle
utama, dapat dihitung secara matematis dengan rumus :
n = Vc . 1000/3,14.d (putaran/menit)
keterangan :
n = Putaran sumbu utama (RPM)
Vc = kecepatan potong (m/menit)
D = Diameter Cutter (mm)
=
konstanta (3,14)


 Pembentukan geram oleh perkakas tangan (manual),
maka pembubutan juga pisau perkakas bubut yang berbentuk pasak (pahat bubut)
membenam ke dalam benda kerja, mengalahkan gaya kait mengait antara partikel
bahan dengan pertolongan tekanan sayat yang efektif dan menyingkirkannya dalam
bentuk serpih (gram). Di sini benda kerja yang melaksanakan gerakan utama,
gerakan maju dan gerakan yang lurus dilakukan oleh perkakas.